 0512-6938 3264

https://mp.weixin.qq.com/s/nusezewfKFJRg4SVXaO9YA
为为观察 · 图纸里的成本
图纸写下的,
不只是零件的形状
AI 自动编程进入模具车间 研发周期缩短 1 周 山东一家模具企业应用自动编程智能体后的实践① |
AI 自动编程正在进入真实车间。山东一家模具企业应用自动编程智能体后,新订单研发工期压缩了 1 周。①
但从一张图纸到合格零件,起点并不是程序。 |
编程之前,车间已经要回答一连串问题:深腔里的刀具能不能伸进去?小圆角要用多大直径的刀?更严的公差,要不要增加精加工和检测?
这些问题的答案,已经在影响机床、刀具、装夹和节拍。
01 图纸写下的,是加工代价
同一个零件,在设计软件里修改一个尺寸,也许只需要几秒钟;到了车间,却可能意味着另一套加工方法。
窄深型腔 · 深孔 可能需要更长的刀具、更多次走刀,排屑和刀具刚性也更容易成为约束。② |
小圆角 内圆角越小,可用刀具直径往往越小,加工速度和走刀次数都要重新考虑。② |
更严的公差 不只是图纸上的一个数字。它可能带来更慢的加工节拍、额外装夹、专用检测工具,甚至改变原有加工方式。③ |
所以,图纸评审不能只问“能不能做出来”,还要问:需要用什么样的加工代价做出来?
● ● ●
02 成本评审,应该提前到编程之前
材料、工时、刀具和检测,最后都会进入成本。但如果工艺方案还没有看清,后面的成本就容易只剩估算。
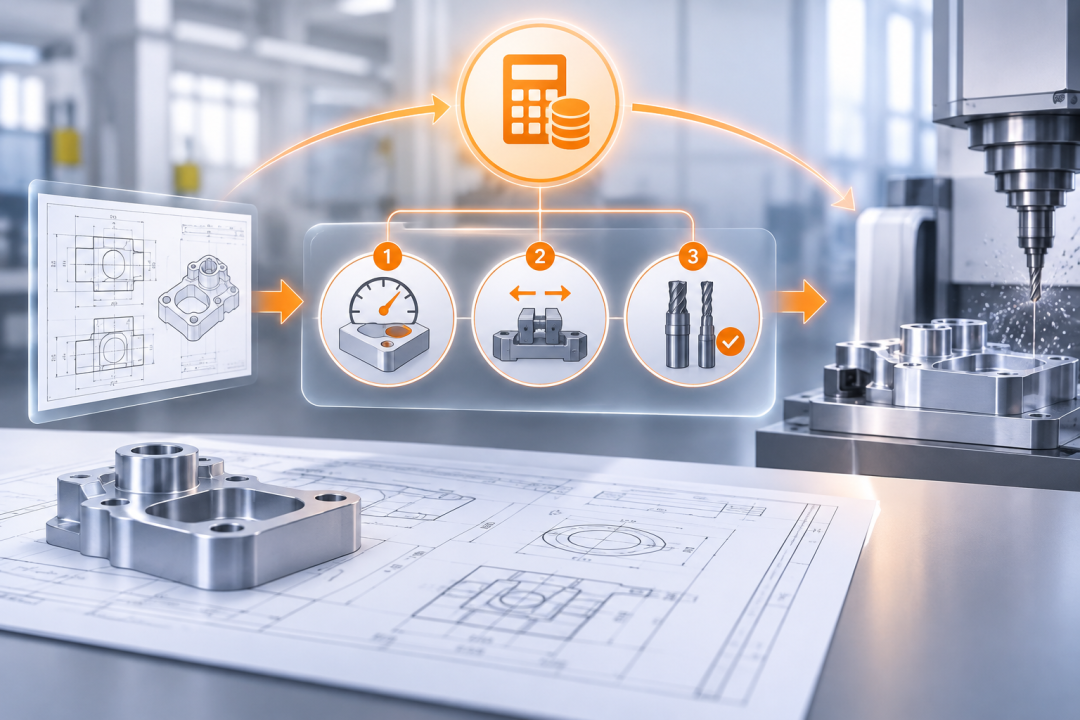
一张图纸进入车间,不妨先问三个问题:
1 哪个特征决定整件节拍? 不一定是体积最大、最显眼的部分,也可能是一个最深的腔、一个最小的圆角,或一项最严的公差。 |
2 能不能减少装夹和换刀? 如果多个特征能从同一方向加工,或能使用相互兼容的刀具,加工策略就可能更简洁。② |
3 现有刀具能覆盖多少? 如果需要特殊刀具,采购、交期和备刀都要提前纳入安排,而不是等程序生成后才发现。 |
这三问,让图纸从“设计输出”变成“生产输入”。成本管理也由此从事后统计,向前走到加工方案形成的时候。
● ● ●
03 工艺 Agent:先把图纸变成可执行方案
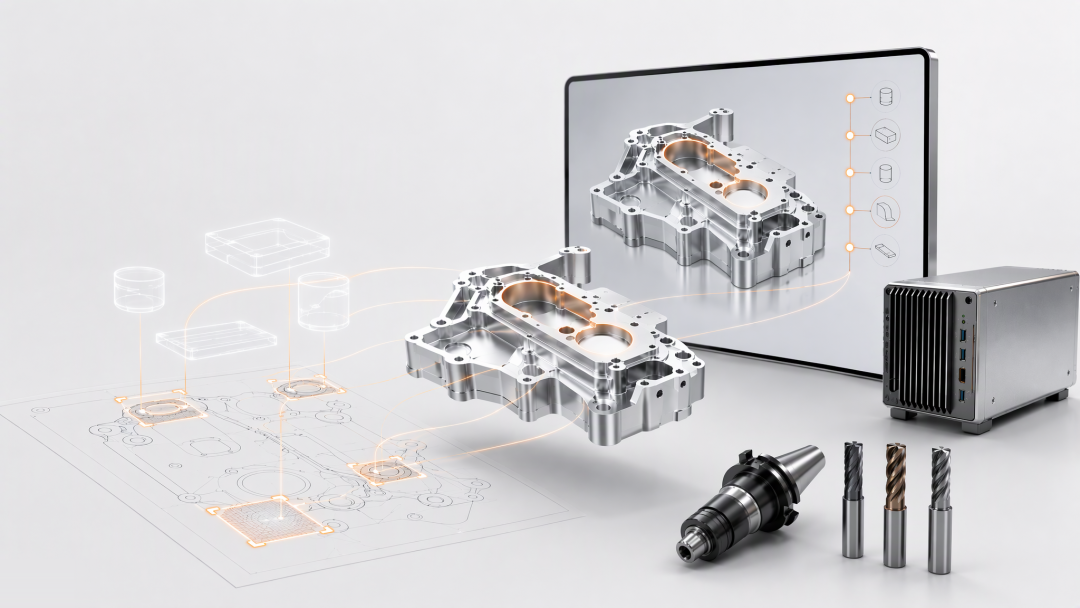
诺而为工艺 Agent 的切入点,不是替人写一段程序,而是从图纸开始,把加工约束逐项拆开。
步骤 1 · 上传图纸 上传 2D 图纸和 3D 图纸,AI 解析特征元素。 步骤 2 · 图纸确认 工程师通过 2D 图纸与 3D 模型联动逐条核对,AI 不确定的地方主动标出,由人来确认。 步骤 3 · 工艺设计 结合工厂实际设备与毛坯,拆分工序、工步,明确每道工序使用的机床、刀具和切削参数。 步骤 4 · 智能配刀 通过接口接入或直接导入刀具库存后,系统自动比对库存,输出工艺方案和产前备刀清单。 |
它先把图纸识别结果、工序工步、机床与刀具配置、切削参数及备刀情况逐项列出,让评审有一份清晰、可核对的方案依据。
下一次评审图纸时,不妨增加一个问题:这个特征,会给加工增加什么? |
为为小结
图纸决定的不只是零件长什么样,还有车间要怎样把它做出来。
在编程之前把加工约束看清, |
数据出处 ① 新华社|2026-11-06 发布|《中国加速推进人工智能全方位赋能千行百业》 http://www.sd.xinhuanet.com/20261106/0023b65f033f4689a62bf8078b71888b/c.html ② Protolabs|2026-08-27 发布|《What Is G Code? CNC Programming and How It Works》 https://www.protolabs.com/resources/blog/what-is-g-code-cnc-programming-and-how-it-works/ ③ Xometry|2026-07-20 更新|《What Every Designer Needs to Know About CNC Part Tolerances》 |
拿一张图纸,聊聊加工方案 如果您想拿一张典型图纸, 看看它怎样拆成工艺方案和备刀清单, 欢迎与诺而为聊聊。 📍 苏州工业园区融富街 9 号聚合数据大厦 4 楼 409 室 📱 17701577102 |
● ● ●
诺而为 Knowhy| 切削管理全栈解决方案平台